
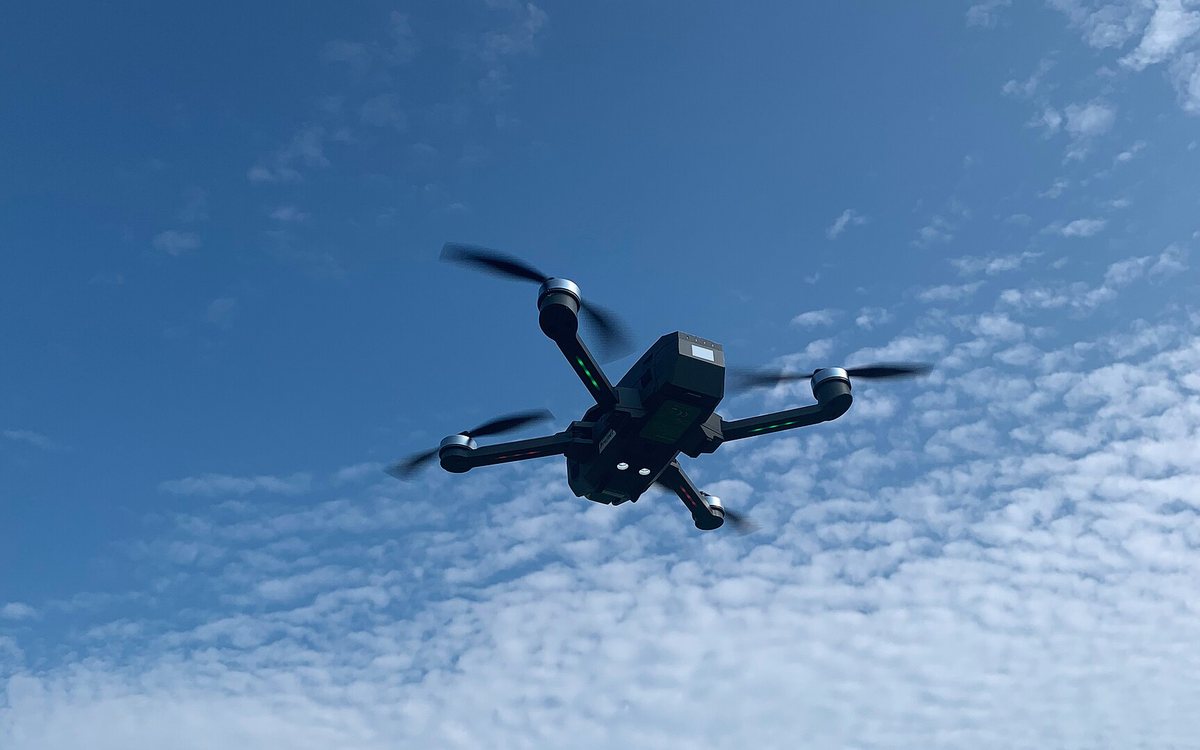
机臂管原来的困扰
一台用于巡检的多旋翼设备,机臂要同时承担电机座、走线通道和气动载荷,飞行中桨叶产生的激励持续作用在管身上。原方案是铝合金圆管,继续削薄壁厚的余地已经不大,转速拉高到某一段时机臂会出现持续的嗡鸣,画面跟着发虚。设备方把注意力放回管材本身:既要接着减重,又希望管身能消化一部分振动,而不是把它原样传到云台与机架上去。
牌号与断面规格的选定
选材落在 AZ31B 挤压管材上,壁厚比铝管方案略增,用直径与壁厚的组合来换回刚度。镁的密度约 1.74 至 1.80 克每立方厘米,比铝轻约三分之一,同一截面下即使壁厚加大,单件质量仍有下降空间。管材由挤压坯料穿孔成形,内壁不再加工,尺寸靠校直与定尺切割保证。两端电机座的安装段做成局部加厚,避免攻丝处壁厚不足。
挤压、切管与校直的工序安排
工艺链条是定尺切割、两端镦粗或压入金属衬套、外圆精车定位面、去毛刺、表面化学氧化或微弧氧化、最后装配。切削用硬质合金刀具、小切深、风力冷却,禁止长时间用水基切削液冲刷,切下的屑单独收集存放。校直采用室温三点压弯,压一次测一次,反复施压容易在焊缝对应位置形成微裂纹。孔位尽量一次装夹完成,减少重复定位带来的累积误差。
减重与共振上的改善
换成镁管后机臂单件质量有明显下降,续航与整机惯性是设备方最先量到的两项。更实在的反馈在共振:镁合金的阻尼能力高于铝合金,同样激振下管身余振衰减更快,原本某一段转速里的持续轰鸣变短变轻,航拍画面的果冻效应随之减少。表面用微弧氧化做深色陶瓷层,兼顾耐磨与户外抗晒。装配说明书里补了一条,紧固力矩按镁件标准下调,垫圈面积放大一档。
供货与后续注意点
管材类项目从样件走到批量,需要盯住的三件事分别落在料、工序与仓储上:
- 挤压管的直线度、壁厚偏心与内腔尺寸一致性,直接决定机臂两侧的重量差。
- 切管后短料两端的毛刺与微裂纹,装夹前必须逐支检查。
- 仓储环境保持干燥,成品管与切削屑分区存放,避免潮气与屑料混处。
东莞市联维镁合金材料有限公司供应镁合金管材、棒材与 0.5 至 12 毫米板材,支持来料加工和来样加工,小直径薄壁管先出样件,偏心量与直线度在样件上确认之后再排批量,电话 400 108 5355。