
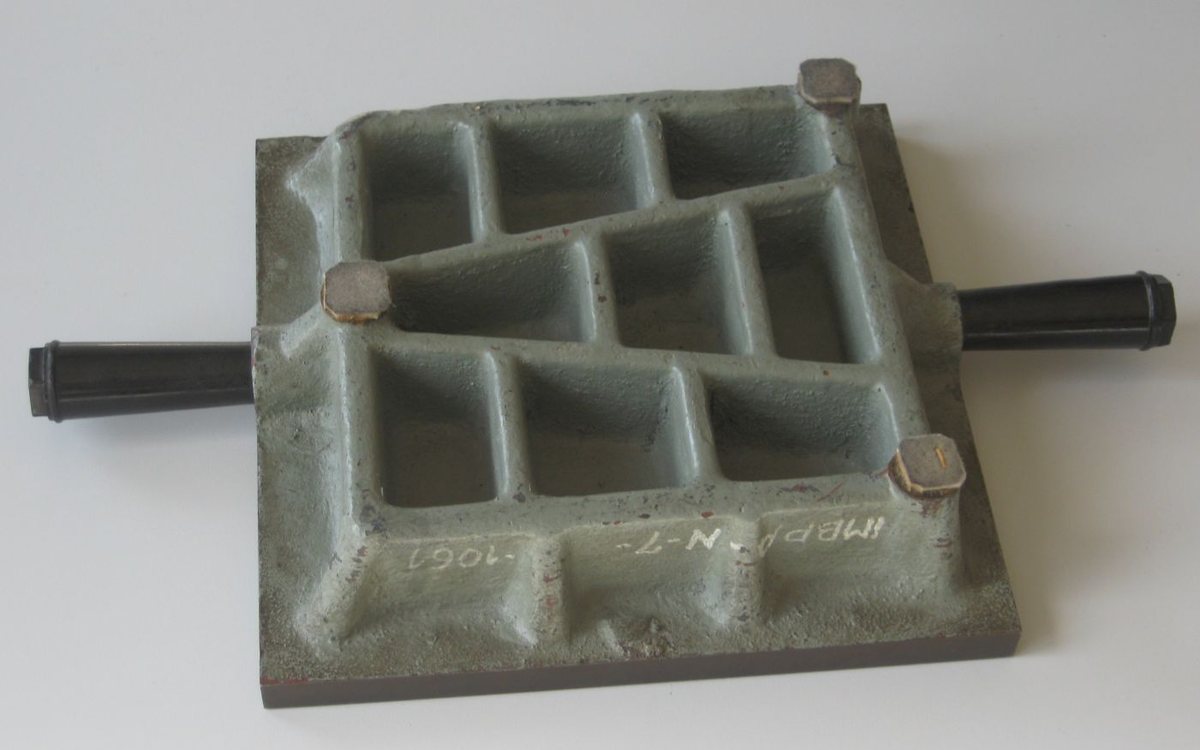
治具底板的平面度从哪里丢
检测工位上的治具底板要同时装定位柱、探针板、气缸与传感器支架,底板就是所有位置的基准。图面给出的平面度要求通常在数十微米量级,并且要求在一段时间内保持不变。底板常见的失稳来自三处:毛坯内部残余应力在加工后被释放、装夹压紧力把板压弯却当成平面在铣、加工顺序太急导致时效变形集中在最后一道。一家做消费电子测试线的厂商把原来的厚铝板换成镁合金板时,联维镁合金参与讨论的正是这三件事怎么控住。
板料厚度与状态选择
底板用 10 mm 到 20 mm 的镁合金中厚板,牌号取 AZ31B 软态或经过稳定化处理的状态,孔位密集的区域局部加厚到 25 mm 以保证螺纹咬合深度。镁密度约 1.74 g/cm³ 到 1.80 g/cm³,同厚度下比铝轻、比钢轻得多,一块六百毫米见方的底板单人即可搬动,换线时不需要吊装。选软态而不是硬态,是因为后续要开大量槽孔,硬态板在切穿后边缘回弹更明显。
粗加工、去应力、精加工的三段式
下料用锯切而不是火焰切割,切边留出铣削余量。第一段粗铣双面与四周,去除氧化层并建立基准,去除量控制在较温和的范围;随后整体做去应力处理并缓慢冷却。第二段半精铣,正反面交替进行,每次只去掉一小层,让应力释放对称发生,避免单面一次铣穿把板翘成弧形。第三段在恒温车间静置之后精铣基准面,孔位与槽形一次装夹完成,夹具压紧点落在支承立柱上方,压板力用扭矩扳手统一。
恒温测量与验收基准
测量与加工环境保持同一温度,工件在测量前静置足够时间,用桥式平尺加塞尺或直接以三点法跨对角布点,点位数量按板面尺寸定。验收口径在下单时写进技术协议:平面度数值、测量温度、静置时长、检测点位图。表面处理后不再做二次校平,所以处理前的最后一次复检很关键。
| 工序 | 控制要点 | 常见问题 |
|---|---|---|
| 锯切下料 | 留铣削余量,禁火焰切割 | 切口热影响区残留应力 |
| 粗铣加去应力 | 双面交替去除,缓冷 | 单面铣穿导致弧形翘曲 |
| 精铣与孔加工 | 一次装夹,压紧点立柱对齐 | 装夹变形被误当作平面度合格 |
| 表面处理 | 化学氧化或薄层微弧氧化 | 膜层堆积改变配合尺寸 |
现场使用与存放注意
镁合金底板在日常使用中的注意点和材料本身有关,也与治具管理有关。
- 搬运时抓两侧,不在平面上顶压,避免局部凹陷影响基准。
- 切削与打磨产生的屑料每班清理、干燥密闭存放,配 D 类灭火器,禁水与卤代烃清洗剂。
- 长期停用要涂防锈油、垫平存放,环境潮湿时加干燥剂。
- 重新开孔或改型后补做局部表面处理,裸露面及时封闭。
东莞市联维镁合金材料有限公司供应治具用镁合金中厚板与精加工件,可来图来料定制平面度与孔位,免费寄送样品试切,咨询电话 400 108 5355。