
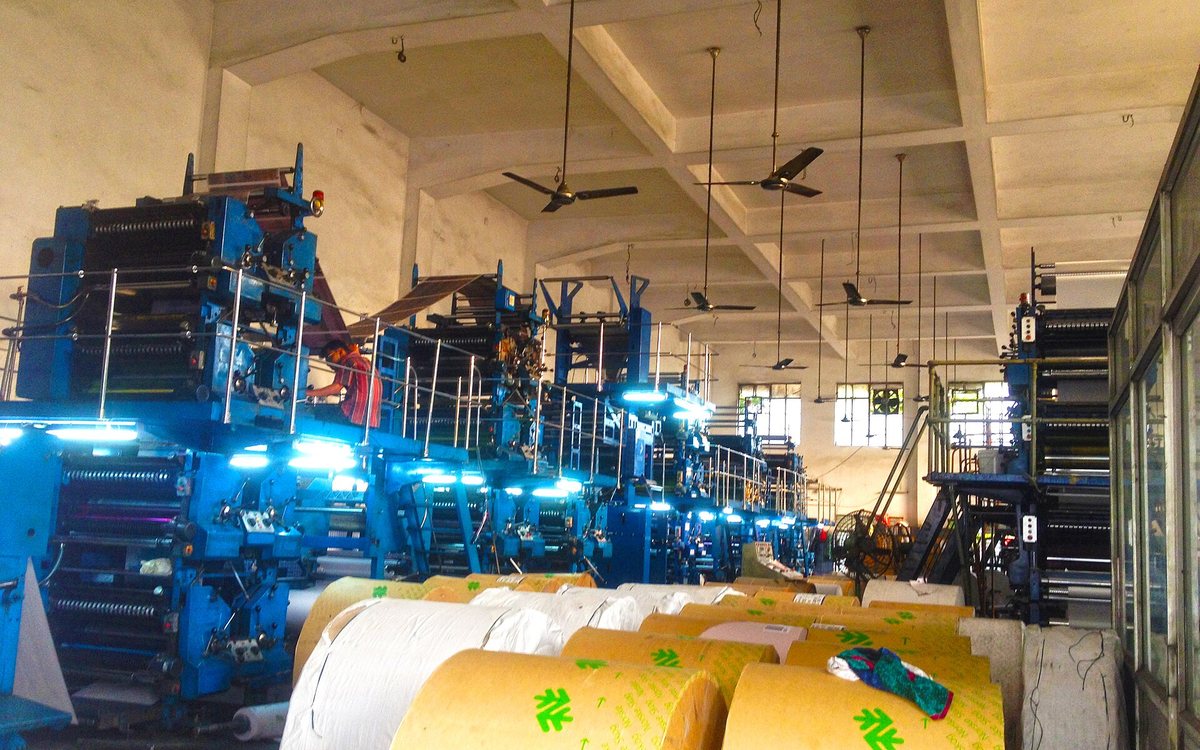
高速机组把抖动暴露出来
一家软包装设备厂的六色机组式印刷机把速度往上推之后,墨辊支架在高速段出现规律性抖动,墨层厚度跟着波动,套色偏差与条杠缺陷直接落到成品上。原支架是钢板焊接结构,自重大、焊缝残余应力高,加筋补强之后仍然收不住振动。设计方带着三维图纸找到联维镁合金,要求把支架改成镁合金挤压型材结构,在刚度不降的前提下减重,并把支架的前几阶固有频率推离常用转速区间。
空心挤压型材与牌号的取舍
牌号定为 AZ31B 挤压状态,供应形式是矩形空心异型材,壁厚按承力截面取 4 mm 到 6 mm,轴承座与连接部位另用 8 mm 镁合金板下料补强。走空心截面的理由在于支架承受弯曲与扭转复合载荷,材料离中性轴越远,单位重量贡献的惯性矩越大。镁的密度约 1.74 g/cm³ 到 1.80 g/cm³,同体积重量只有钢的四分之一左右,减重空间从这里来。局部补强用螺接加铆接完成,不在型材壁上开过深的槽,避免削弱抗扭截面。
从挤压到校直再到机加工
路线按挤压下料、去应力、冷校直、铣基准面、镗轴承孔、攻丝、表面处理排列。校直在液压工作台上微量进行,单点压下量控制得小、反复多道,一次压过头会在型材内部留下新的应力,装到机器上还会弹回去。关键尺寸在一次装夹内完成,两端轴承孔同轴度与端面平行度靠夹具定位保证。切削用锋利刀具与匹配进给,进给偏小时刀尖在表面擦刮容易起皮,偏大则崩边。
微弧氧化膜扛住油墨与清洗剂
支架表面做微弧氧化,生成的陶瓷膜呈内外双层结构,内层致密、外层稍厚,硬度高、耐磨,日常擦洗油墨与润版液残留时不容易露底。配合面与螺纹孔在处理前用耐温胶遮蔽,处理后重新过一遍丝锥,装夹定位的基准面保留裸材并涂防锈油交付。
交付前的平衡校验与包装约定
装机前按实际装配状态做一次动平衡与静刚度确认,连同轴承座、墨辊夹持端一起配重,避免单件平衡、装机失衡。收益是定性的:自重比原焊接钢结构件明显下降,量级在约两成以内;镁合金阻尼性能好,同一转速下振幅收得快,调机换单时间缩短,高速段墨色不均减少。挤压型材加机加工的节拍比焊接、火焰矫正、多轮校平短,批量一致性由模具与程序保证。
- 图纸标注装配基准与形位公差,挤压公差单边预留约 0.8 mm 到 1 mm 加工余量。
- 切屑每班清理,干燥后密闭存放,现场配 D 类灭火器,禁水与卤代烃类清洗剂。
- 长条型材平放或多点支撑,两端不悬空受力,珍珠棉垫加纸角护边防磕碰。
- 客户来自料加工时,先确认毛坯直线度与表面状态,再定工序与报价。
联维镁合金在东莞长安镇的生产基地承接印刷机械用镁合金挤压异型材与配套机加工件,一公斤起来图定制,免费提供样品测试,咨询电话 400 108 5355,可选截面形式可在 /product/cat/13 页面先做比对。