
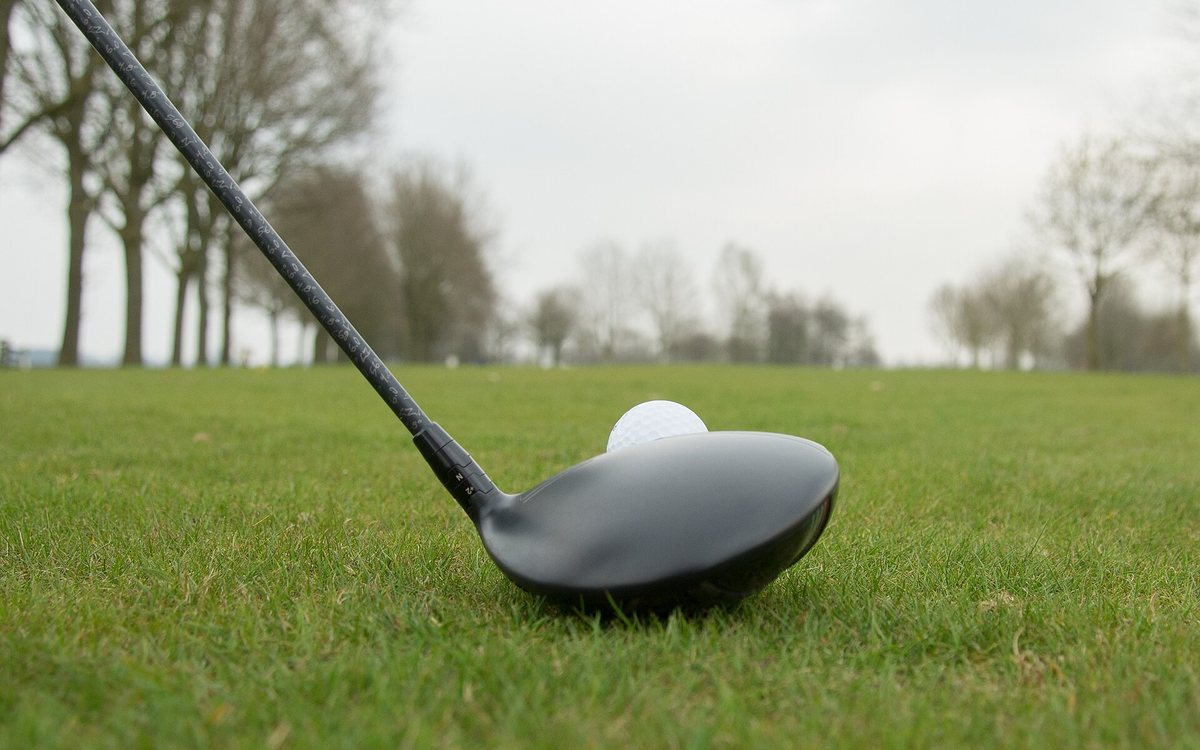
杆头的打感与容错很大程度上取决于质量分布:重心越低越靠后,起球越快、方向越稳;绕竖轴的转动惯量越大,偏离甜点击球时速度损失越小。镁合金的价值不在于杆头更轻所以挥得更快这一层,而在于它把整块壳体的重量省出来,让设计师有空间把配重放到最该放的位置。
先减壳体,再配重量
同样壁厚与容积的壳体,镁铸件比钛、钢明显轻,省出的克重可以换成杆面后方的低重心块、周边的钨配重与更长的杆面支撑区。重心位置靠壁厚分布与嵌件位置调,转动惯量靠把质量推向趾部跟部的外缘调,两个目标之间存在张力:过分的周边配重会抬高重心,需要用打点试验与平衡仪实测决定分配比例。壳体的壁厚与内腔形状还能顺带解决另一件事,即把杆面撞击区的刚度做匀,减少非甜点击球时壳体本身消耗掉的能量。
牌号与成形路线
铸造体系里讨论最多的是 AZ91D,约含 9% 铝与 1% 锌,后缀 D 约束铁、镍、铜的杂质上限,耐蚀与流动性均衡;AM 系含锰、可做固溶时效,强度更高;对蠕变与高温有要求的部位会考虑稀土系。成形上金属型与砂型铸造都能承担,薄壁与圆角过渡要按铸造工艺设计,杆面插入件通常另用钛或钢制件,与壳体通过焊接或螺接组合。热处理状态按强度与尺寸稳定性选择,风冷状态变形小,固溶加时效强度高但畸变风险大。
机加工与表面
镁铸件切削效率高,但屑料活性强,干式切削、及时清运,配干砂与 D 类灭火器,禁用水与泡沫。涂装前用微弧氧化做均匀底层,能改善面漆附着力与批次色差,户外使用中汗液、防晒霜与雨水对色牢度的考验比室内件严苛,交付前需按客户环境做老化对照。
试制与供货注意点
- 铸造件按气密与疏松要求约定无损检测方式与判据。
- 重心与总重逐件实测,建立分布数据,别只看图纸标称值。
- 铸件模具投入大,样件阶段可先用镁合金挤压板、棒加工定位夹具、配重试验块与检测治具。
- 小批量来料来样定制能覆盖打样迭代,东莞市联维镁合金材料有限公司的变形镁材 1 公斤起订,试制与量产可并行推进。
这类迭代节奏对新品开发很关键,公差与检测口径写进图纸后,再对照产品页里的板棒规格询价即可。