
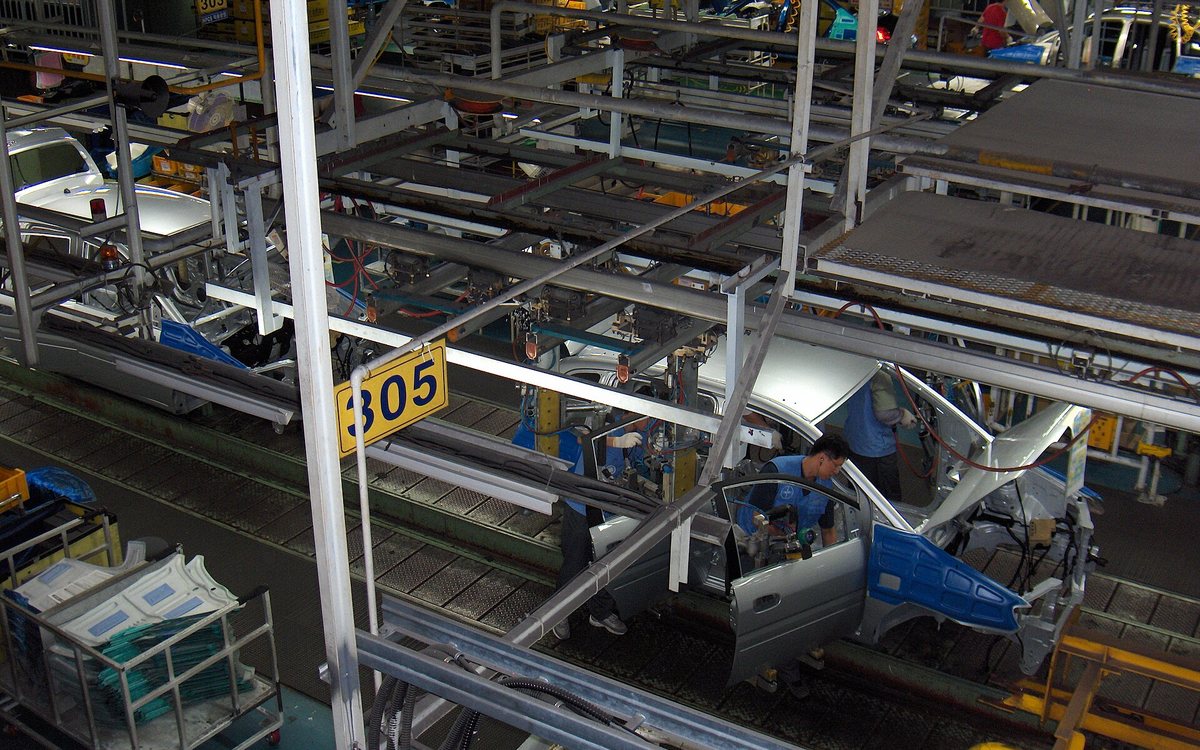
总装车间里的装配型架不是固定在地坑上的死重结构,它要随工位反复推移、翻转、抬上放下,工人在贴身位夹紧零件时承担的重量正是这一整套骨架。把骨架从型钢或厚铝板换成镁合金挤压型材,最直接的变化是同等条件下人扶着省力、移位需要的辅助人力减少,型架倾倒、滑落一类的风险也随之压低。
骨架为什么会成为搬运负担
型架重量集中在骨架、支座和定位件三块,定位销与衬套必须是钢件,无从替代;支座要与地面或平台配合,改动受工艺限制;真正能瘦身的是骨架。骨架承担自重与夹紧反力,断面一旦单纯减薄,刚性不足会在夹紧瞬间出现微量弹性张开,表现为零件定位偏差与重复装配精度下降。所以减重不是换薄料,而是在保住刚度的前提下把每米重量压下来。镁的密度约每立方厘米一点七四至一点八零克,只有铝的约三分之二、钢的约四分之一,用带纵向筋的闭口断面替换开口型钢,整架重量下降幅度可观,而人手常握的位置反而可以把截面做成便于抓握的形状。
牌号选择与断面布置
骨架常用 AZ31B 挤压型材,名义含铝约百分之三、含锌约百分之一,挤压窗口宽、切削与表面处理流程成熟,适合做直梁、立柱和连接框。承受集中夹紧力的横梁段可改用强度更高的锌锆系牌号,或者把单梁改为双梁并联。断面优先选矩形闭口腔加内筋,抗弯与抗扭效率最高;需要贴合工作台的部位挤出平整盖板,避免装配时靠大量垫片找平。
- 人手频繁抓握的边梁做圆角并挤出抓握槽,防止薄边卷口与割手。
- 定位销孔、螺栓孔位置在挤压时预留实体加强块,机加后再压入钢套。
- 长梁按跨度校核自重挠度,必要时中间加支撑点,而不是一路加厚壁厚。
成形加工与装配细节
型材下料用锯切而非火焰切割,切口去毛刺后再钻孔攻丝。反复拆装的螺纹孔一律配钢丝螺套或金属衬套,避免镁基体在振动下磨损失效。与钢制定位件、钢轨接触的部位要加绝缘垫片或涂覆隔离层,潮气进入贴合缝隙后电偶腐蚀会发展得很快。表面按工况选微弧氧化加封孔,或者钝化加面漆,颜色可以配合工装管理色统一,方便现场区分工位归属。
搬运体验与供货技术条件
把整架拆成单人可搬的模块更容易落地,模块接口用定位销加快速夹具,避免高扭矩螺栓密集装配。机加产生的镁屑必须单独收集,作业区严禁用水、泡沫或含卤灭火剂,配干砂与 D 类灭火器。供货时应把定尺长度、直线度、扭弯度、壁厚公差和同批次牌号写进技术条件,备件尺寸互换性也要事先约定。东莞市联维镁合金材料有限公司以高精度挤压异型材为主,一公斤起来图来样定制,适合型架多规格小批量试制与维修备件,规格信息见 /products。