
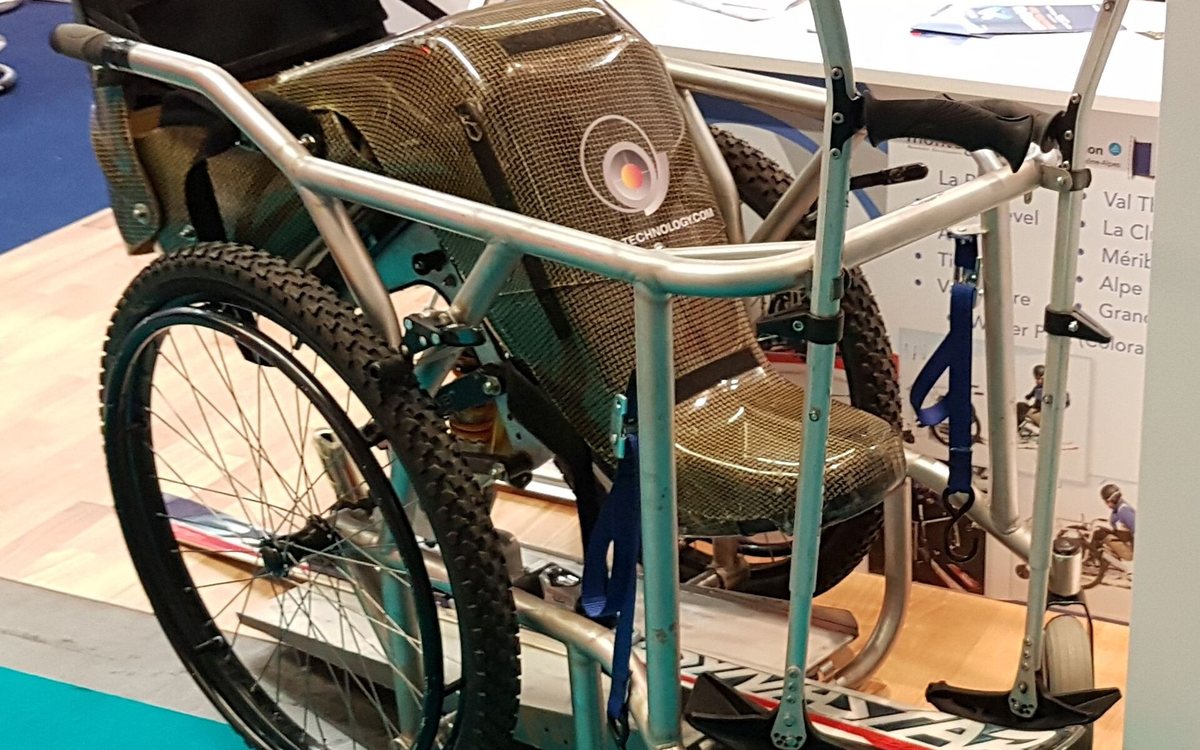
手动轮椅每天被抬起装上汽车后备箱的次数可能比行驶里程更能说明问题,车架重量落在护理者的腰上。把钢管焊接车架换成镁合金挤压型材,减重收益直接,但薄壁镁型材的焊接变形控制是这项替换能不能落地的那道门槛。
应用背景与受力特点
车架承受乘员静载、过坎冲击与长期使用循环载荷,同时座位铰链、脚踏与前叉安装位置对孔位精度敏感,几毫米的扭曲就会让折叠机构卡滞。使用者多为老人和行动不便者,汗渍、消毒液和潮湿存放让表面耐蚀与涂层完整性成为硬要求。
主框架与连接件选材
主框架采用 AZ31B 挤压型材,可焊性与机加工性均衡,规格供货稳定。转轴座、脚踏连接片等局部高应力件改用 AZ80 挤压棒材或锻件加工,形成混合结构。铸件不用于焊接车架部件。ZK60 类镁锌锆体系变形性能量级更高,属于可选方向,需要在评审阶段结合供货与热处理状态讨论。
变形从哪里来
镁的线膨胀系数较大,焊接时局部热循环带来的收缩量比钢明显,薄壁型材容易同时出现角变形、纵向弯曲和截面波浪。坡口间隙过大、多层多道热输入累积、夹具刚度不足与装配强制到位,是把变形叠加起来的四个常见因素。若为惰性气体保护焊,参数选择不当还会造成烧穿与熔池塌陷,进一步破坏型材的几何形状。
控制手段的顺序
- 结构设计阶段就把焊缝对称布置,缩短总焊缝长度,避免多条长缝在同一侧集中。
- 坡口与装配间隙按能力给定上限,不靠间隙补差。
- 视壁厚做适度预热,降低热输入梯度,预热温度远低于锻造区间。
- 采用分段退焊或跳焊,控制层间温度,必要时双人对称施焊。
- 用刚性夹具与定位点焊固定型面,禁止强制装配消除间隙。
- 焊后按牌号做去应力处理,需在保护气氛或熔剂覆盖下进行,防止氧化并避免过烧与软化。
- 校直采用常温或微热状态下少量多次施压,配合平面度与孔位复测。
对长直厚板缝,搅拌摩擦焊这类固相连接方式的热输入低、变形小,可作为工艺路线讨论项;对薄壁管件组合,铆接加结构胶的混合连接能减少焊缝数量,同时便于拆解维修。
收益与供货注意点
| 方面 | 定性结果与需要确认的内容 |
|---|---|
| 减重 | 搬抬省力、电动款续航压力下降,具体幅度取决于原车截面 |
| 尺寸稳定 | 焊后去应力与校平后再精铣孔位,装配顺畅 |
| 焊缝验收 | 图纸写明外观判据与检验方式,不靠口头约定 |
| 表面防护 | 前处理禁强酸,涂层完整覆盖并做绝缘配套 |
| 供货方式 | 1KG 起来图来样定制,定尺与预钻孔方案可提前评审 |
把焊接变形当成设计问题而不是车间问题处理,车架项目才会在样车阶段就跑通,等到装配孔对不上再改工艺,代价通常是整套夹具与模具。